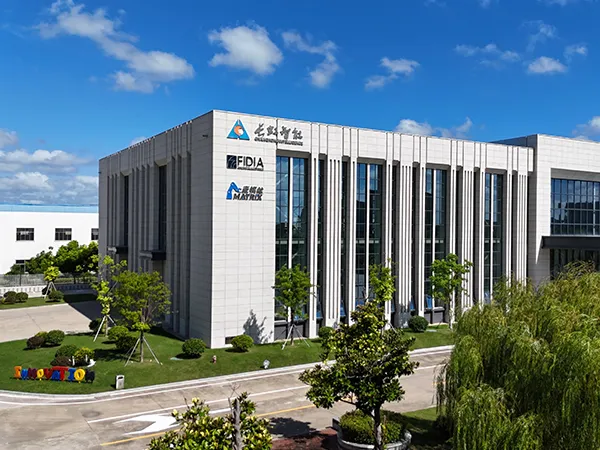
Changhong Intelligence diseña, fabrica e integra líneas de soldadura para la producción de carrocerías en bruto (BIW), desde el ensamblaje de subconjuntos hasta la unión de la estructura principal. Sus soluciones combinan estaciones de posicionamiento, utillajes de sujeción, robots de soldadura, sistemas de transporte e inspección, según las necesidades de fabricación de cada proyecto.
Proceso de fabricación y soldadura
Soldadura de subconjuntos
Ensamblaje y soldadura del conjunto inferior
Ensamblaje y soldadura de paneles laterales
Ensamblaje y soldadura del techo
Ensamblaje y soldadura en la línea principal
Soldadura de reparación y sellado
Inspección en línea y corrección de desviaciones
Salida de carrocerías en bruto (BIW)
Tecnologías y capacidades
Integración de tecnologías de unión
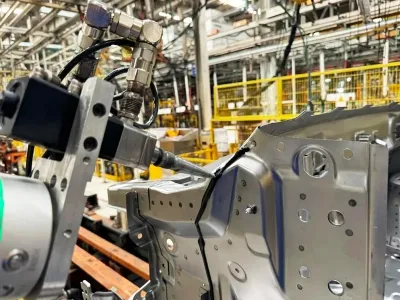
Changhong integra diferentes métodos de unión, como soldadura láser, soldadura por puntos por resistencia, soldadura por arco, remachado autoperforante (SPR), atornillado por fluotaladrado (FDS) y unión mediante adhesivos estructurales. La combinación de tecnologías permite adaptar el proceso a distintos componentes y materiales, incluidas las uniones entre acero y aluminio, de acuerdo con los requisitos mecánicos y de fabricación de cada proyecto.
Fabricación digital mediante gemelos digitales
El sistema de gemelo digital utiliza un modelo virtual tridimensional a escala 1:1 de la carrocería y permite supervisar datos de producción y parámetros de soldadura, como corriente, tensión, temperatura de la pinza y velocidad de alimentación del hilo. Según la configuración, el sistema puede incorporar mecanismos de retroalimentación y ajuste de parámetros ante desviaciones detectadas durante el proceso.
Sistema Open-Gate para la fabricación flexible
La tecnología Open-Gate permite cambiar los módulos de utillaje utilizados para posicionar y ensamblar los componentes de la carrocería. Esta configuración facilita la adaptación de la línea a diferentes modelos de vehículos y permite organizar la producción combinada de varias referencias en una misma instalación.
Inspección automatizada por visión artificial
Los sistemas de inspección por visión artificial permiten supervisar operaciones de soldadura y detectar desviaciones durante la fabricación de la carrocería. Changhong contempla aplicaciones de inspección relacionadas con la soldadura láser de componentes de acero y aluminio, para apoyar el control de calidad y la identificación de posibles defectos en las uniones.
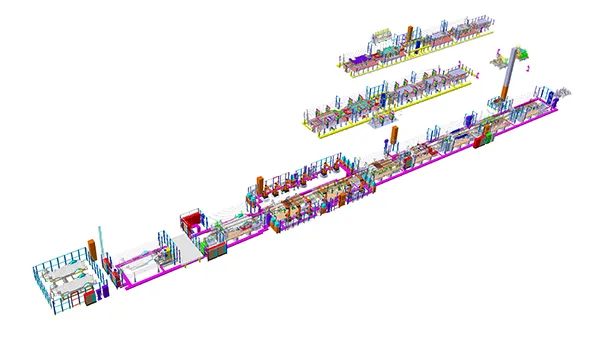
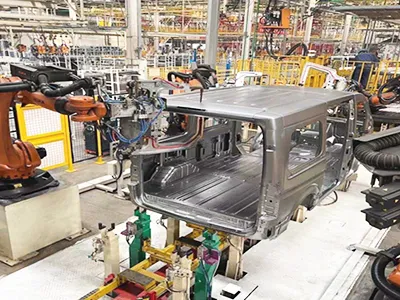
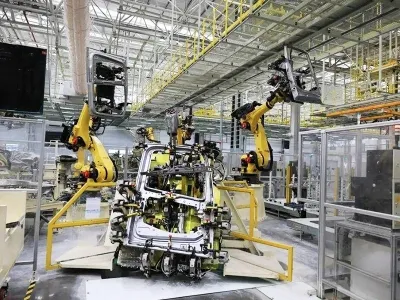
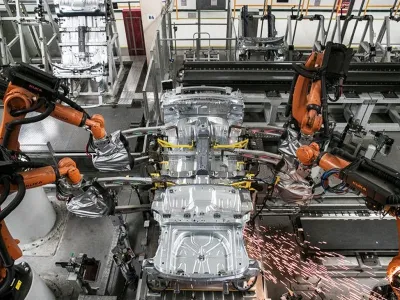
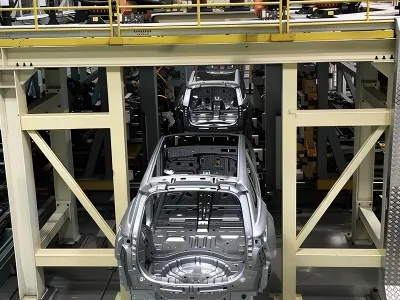
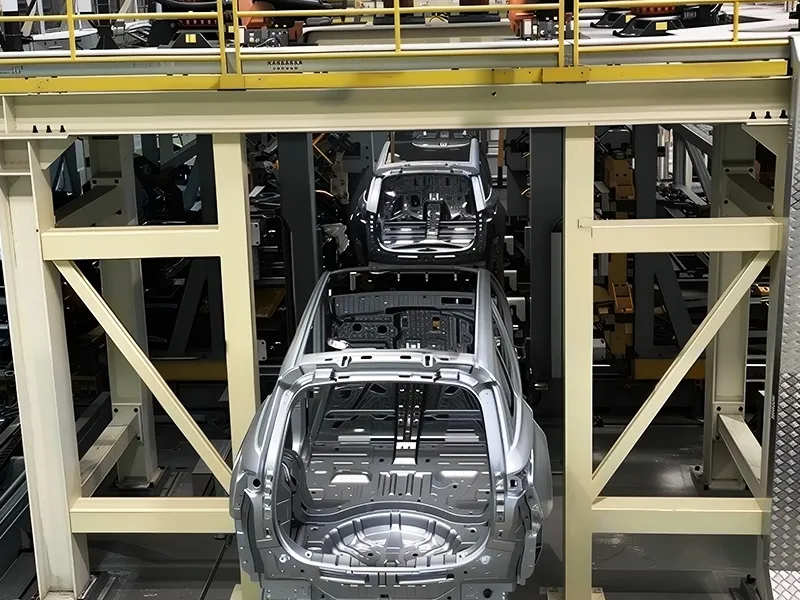
Línea de soldadura de carrocerías BIWLa línea principal de soldadura de carrocerías en bruto (BIW) recibe los subconjuntos procedentes de las líneas de submontaje, como el conjunto inferior, los laterales y el techo, para realizar su posicionamiento, ensamblaje y soldadura hasta formar la estructura completa de la carrocería. Integra equipos robotizados, utillajes de precisión y sistemas de transporte, coordinados mediante un controlador lógico programable (PLC). Changhong indica una precisión de posicionamiento de ±0,2 mm para esta línea.Ver productos
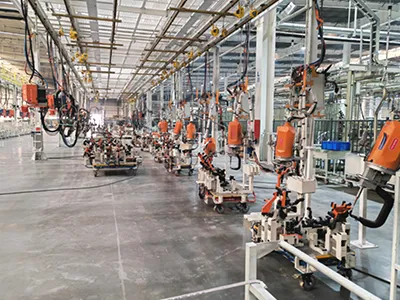
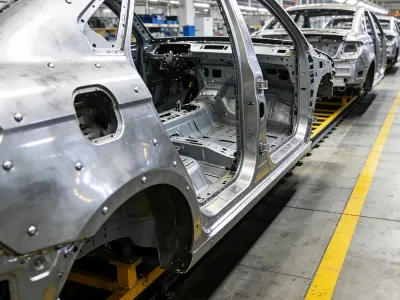
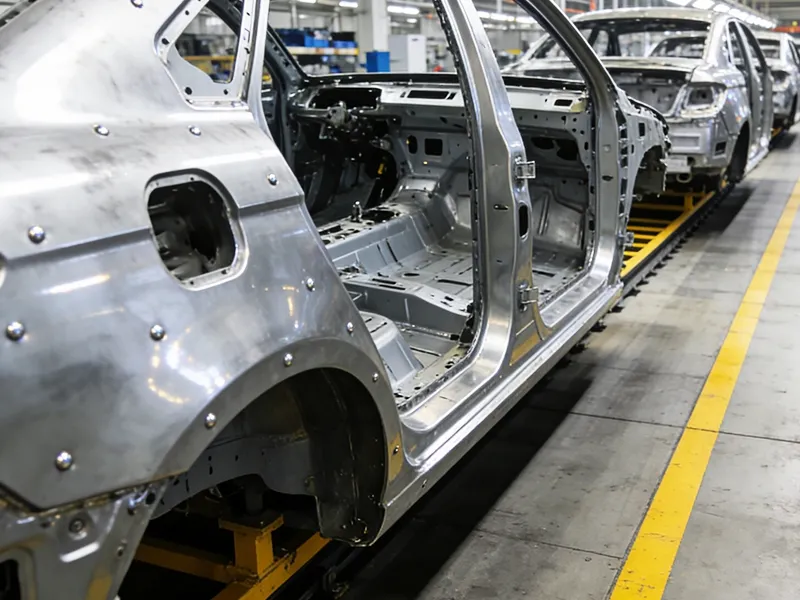
Línea de soldadura de subconjuntos de carroceríaLa línea de soldadura de subconjuntos de carrocería se utiliza para unir piezas estampadas y formar conjuntos como paneles laterales, secciones del piso, módulos delanteros, paneles del techo y elementos móviles, incluidos capós y tapas del maletero. Estos subconjuntos se trasladan posteriormente a la línea principal de soldadura BIW, donde se integran para formar la estructura completa de la carrocería. El posicionamiento y la fijación de las piezas durante cada operación contribuyen al control dimensional de los conjuntos antes de su ensamblaje final.Ver productos
Etapas principales de fabricación de carrocerías
Soldadura de subconjuntos
Los componentes estampados se sueldan para formar los subconjuntos que posteriormente se integran en la carrocería principal. Entre ellos se encuentran:
Subconjuntos del piso: paneles delanteros y traseros, travesaños y largueros.
Subconjuntos laterales: pilares A, B y C, largueros laterales inferiores y pasos de rueda.
Elementos móviles de carrocería: puertas, capó y tapa del maletero o portón trasero.
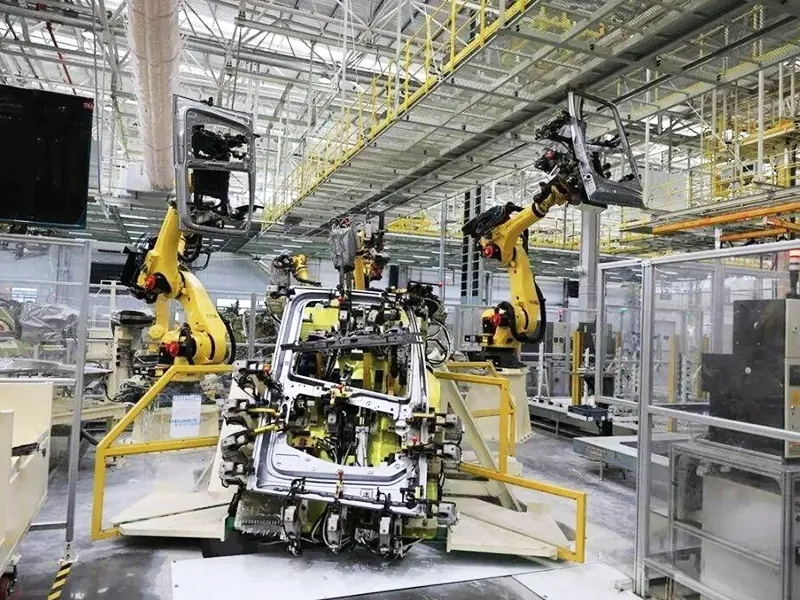
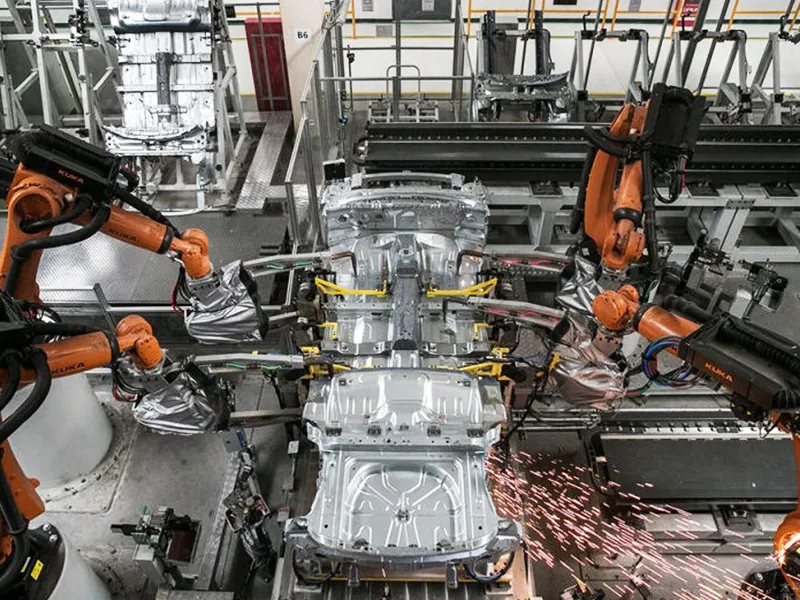
Ensamblaje y soldadura del conjunto inferior
Los componentes del piso delantero y trasero, junto con la estructura del compartimento del motor, se unen para formar el conjunto inferior de la carrocería. Este conjunto constituye una parte fundamental de la estructura portante y sirve de base para integrar posteriormente los paneles laterales y el techo.
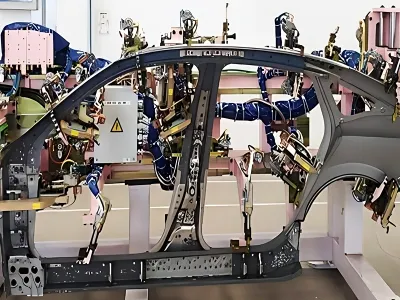
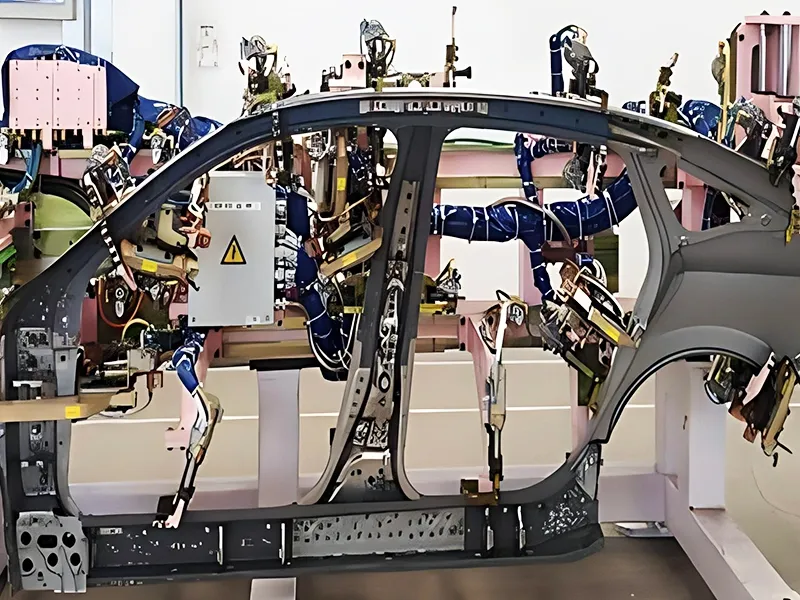
Ensamblaje y soldadura de paneles laterales
Los paneles interiores y exteriores se posicionan y sueldan para formar los conjuntos laterales de la carrocería. El proceso requiere controlar la geometría de los componentes y las dimensiones de las aberturas de las puertas, de acuerdo con las tolerancias establecidas para cada modelo.
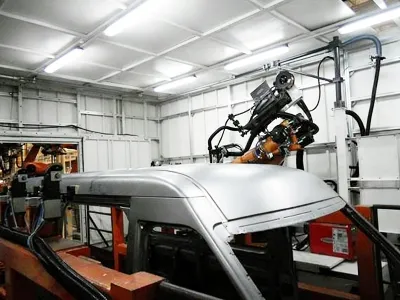
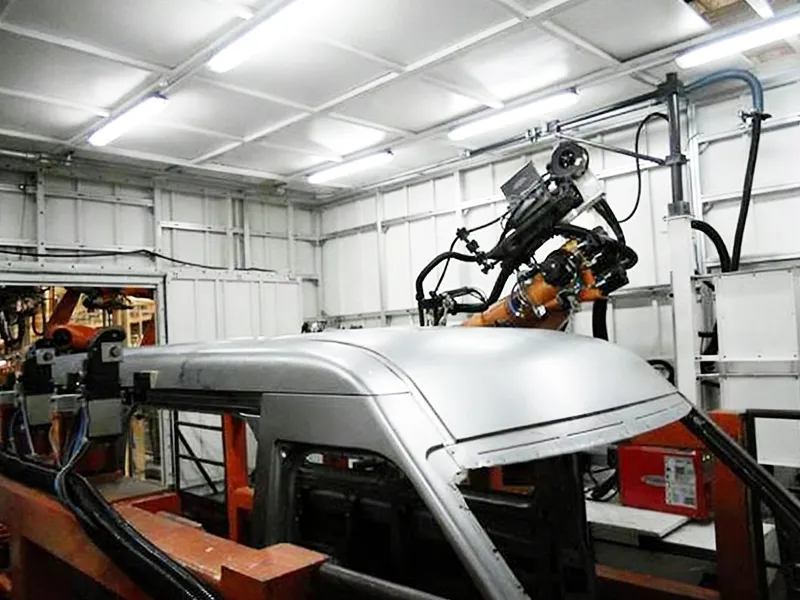
Ensamblaje y soldadura del techo
El panel del techo se une a los elementos estructurales que delimitan las aberturas del parabrisas y la luneta trasera. Según el diseño de la carrocería y los requisitos de unión, pueden utilizarse procesos de soldadura láser para obtener juntas con el acabado superficial requerido.
Ensamblaje y soldadura en la línea principal
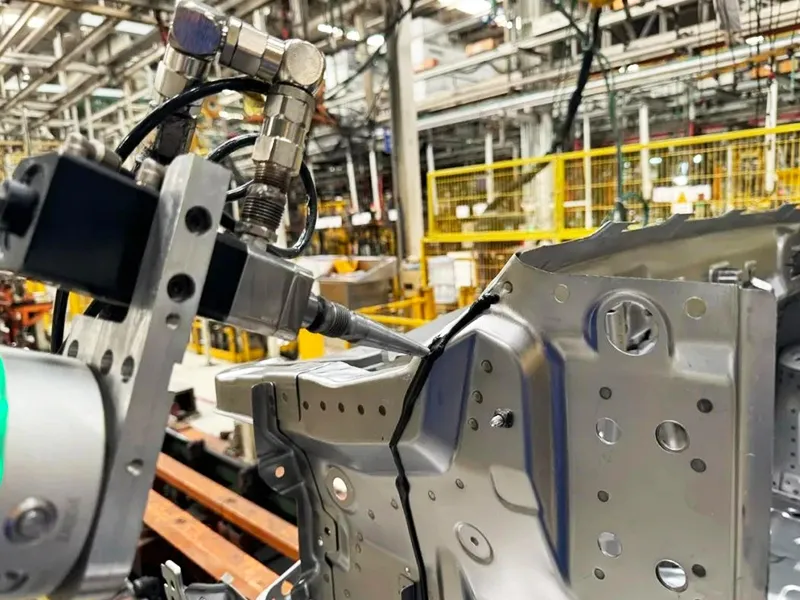
El conjunto inferior de la carrocería, los paneles laterales y el techo se posicionan mediante utillajes de precisión para realizar su unión definitiva. La operación integra robots que ejecutan procesos de soldadura por puntos y soldadura láser. Changhong indica una precisión de posicionamiento de ±0,2 mm para esta etapa, sujeta a la configuración y las condiciones técnicas de la instalación.
Soldadura de reparación y sellado de juntas
En esta etapa se revisan y corrigen las uniones soldadas que lo requieran. También se aplican selladores en determinadas juntas y uniones de la carrocería para favorecer la estanqueidad y contribuir al aislamiento acústico, según las especificaciones del proceso.
Inspección en línea y corrección de desviaciones
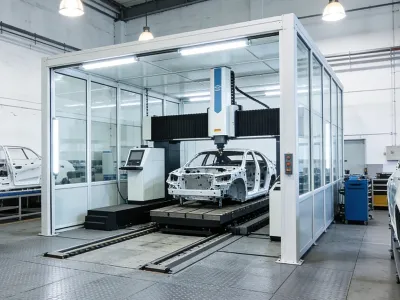
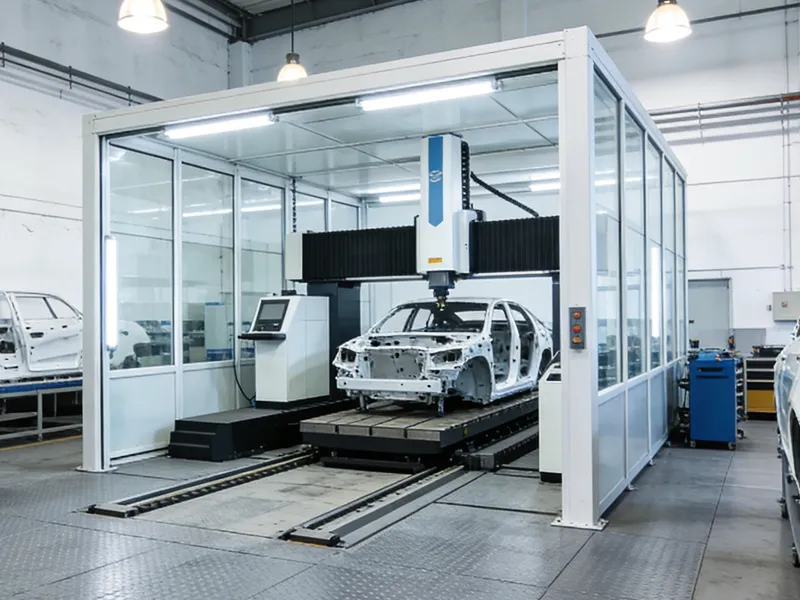
Se verifican las dimensiones críticas y la calidad de las uniones mediante sistemas de medición y control, como máquinas de medición por coordenadas (CMM) y equipos de inspección por visión láser, según la configuración de las estaciones. Las desviaciones respecto de las tolerancias establecidas se identifican para efectuar las correcciones necesarias.
Salida de carrocerías en bruto (BIW)
Una vez completadas las inspecciones, las carrocerías que cumplen los criterios de calidad se trasladan mediante el sistema de transporte hacia la etapa de pintura. Las unidades que presentan desviaciones se derivan a las estaciones de reparación o retrabajo.
Calificación de diseño Dispone de una calificación de diseño de clase A en ingeniería mecánica, otorgada por el Ministerio de Vivienda y Desarrollo Urbano-Rural de China, correspondiente al nivel más alto de esta clasificación.
Capacidades digitales Planificación tridimensional integral de plantas, diseño de procesos para líneas completas, ingeniería de detalle y simulación de la producción.
Cooperación internacional en I+D Cuenta con un centro conjunto de investigación y desarrollo en Milán, Italia, donde ha colaborado en el desarrollo de tecnologías avanzadas de inmersión rotativa, como Dip&Free-360 y R-EMS, utilizadas en instalaciones de fabricantes de automóviles nacionales e internacionales.